Airless-Druck und Sprühbild richtig einstellen: So gelingt ein sauberer Sprühfächer
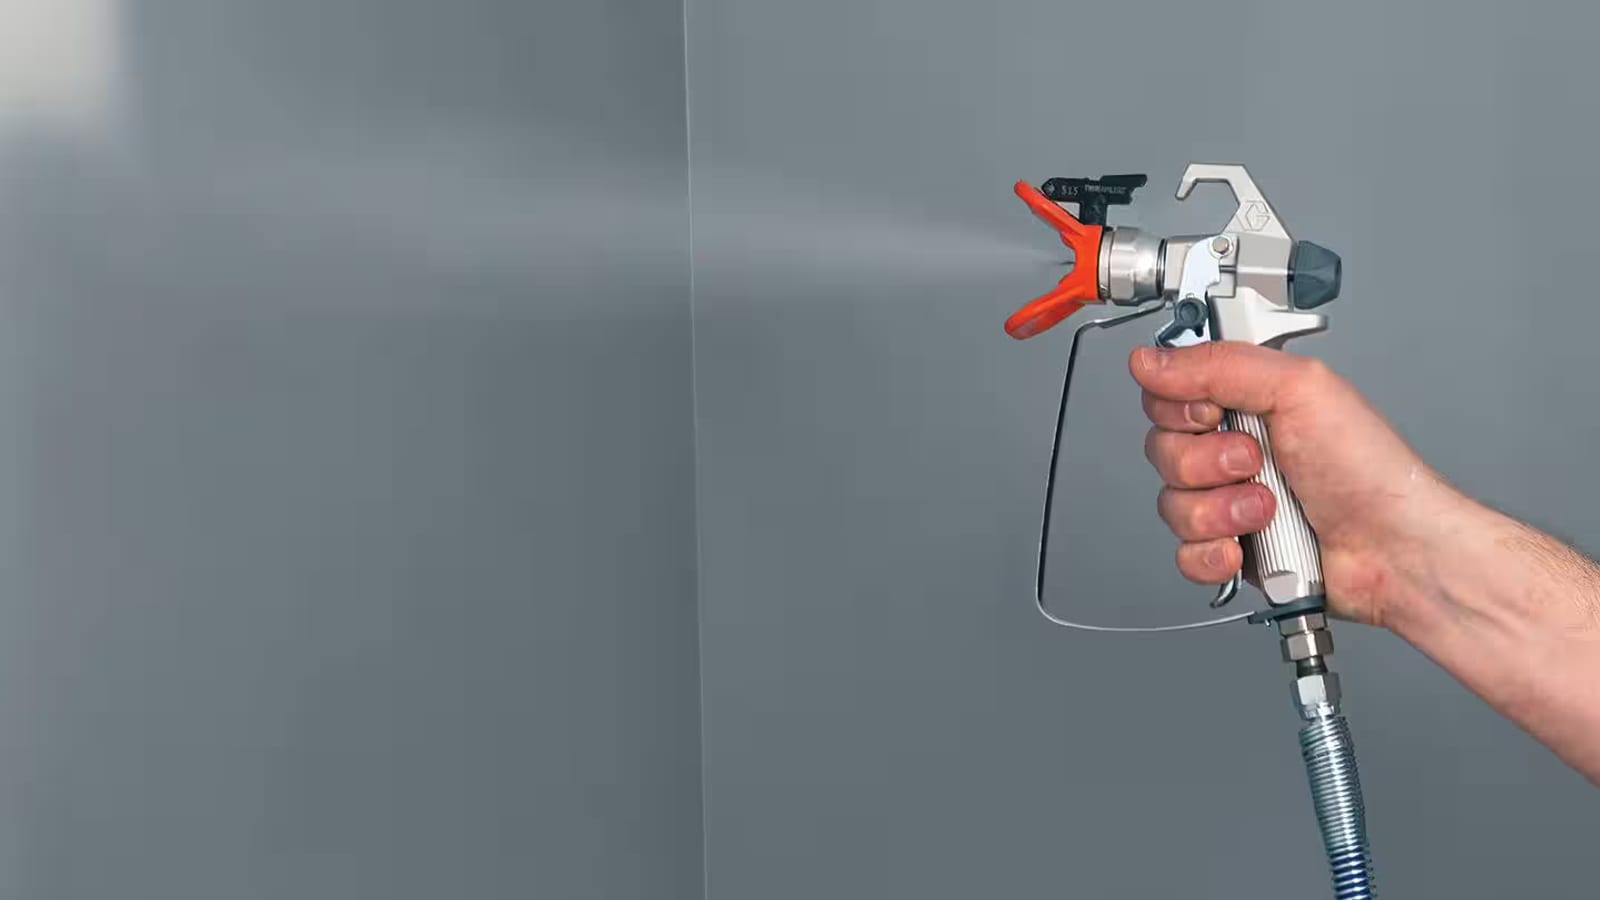
Der Druck ist die Einstellung, die am unmittelbarsten darüber entscheidet, ob eine Airless-Beschichtung professionell oder fleckig aussieht. Stimmt der Druck, zerfällt das Material zu einem feinen, gleichmäßigen Sprühfächer, der in einem Arbeitsgang einen glatten Film aufbaut. Ist er zu niedrig, entstehen Schweife und schwere Ränder; ist er zu hoch, schleudern Sie Farbe als Sprühnebel in die Luft, verschwenden Material und verschleißen die Düse schneller. Das Ziel ist nicht maximaler Druck, sondern der niedrigste Druck, der die verwendete Beschichtung vollständig zerstäubt.
Dieser Ratgeber erklärt, wie Sie das Sprühbild lesen, das das Gerät erzeugt, wie Sie den Druck methodisch statt nach Gefühl einstellen und wie Druck, Düsengröße und Material zusammenwirken. Die konkreten Zahlen am Regler hängen immer von Ihrem Gerät, Ihrer Düse und der Beschichtung ab – maßgeblich ist deshalb das Sprühbild vor Ihnen, nicht ein fester Druckwert.
Warum der Druck über das Ergebnis entscheidet
Ein Airless-Gerät presst die Beschichtung mit hohem Druck durch eine kleine Düsenbohrung. Dieser Druck zerreißt die Flüssigkeit in feinste Tröpfchen – ein Vorgang, der Zerstäubung heißt. Eine gute Zerstäubung erzeugt eine gleichmäßige Wolke feiner Tropfen, die auf der Fläche zu einem flachen, ebenen Film verschmelzen. Eine schlechte Zerstäubung hinterlässt größere Tropfen und einen unsauberen Rand, der sich als Struktur, Streifen oder ausgefranster Fächer zeigt.
Weil die Zerstäubung vom Druck abhängt, ist das Sprühbild der Pistole eine direkte Rückmeldung darüber, ob der Druck für das Material ausreicht. Damit ist das Sprühbild Ihr wichtigstes Messinstrument – zuverlässiger als die Zahl am Regler, die für sich genommen wenig aussagt.
Das Sprühbild lesen
Bevor Sie die eigentliche Fläche spritzen, geben Sie eine Testbahn auf Karton, Abdeckpapier oder ein Reststück ab. Ein korrekt zerstäubtes Sprühbild ist ein gleichmäßiges, längliches Oval: durchgehend gleichmäßige Deckung in der Mitte, die zu beiden Enden hin sanft ausläuft, ohne schwere Ränder an den Seiten.
Schweife und „Finger“
Das klassische Zeichen für zu wenig Druck sind Schweife – dichte, schwere Streifen am oberen und unteren Ende des Fächers, oft „Finger“ genannt. Das Material wird nicht vollständig zerteilt und landet als dicke Bänder statt als weicher Rand. Schweife sind das Sprühbild, das Ihnen sagt, den Druck zu erhöhen – oder dass etwas anderes in der Kette nicht stimmt.
Ein sauberer, ausgewogener Fächer
Wenn sich das Sprühbild zu einem gleichmäßigen Oval mit auslaufenden Enden und ohne Schweife füllt, ist eine ausreichende Zerstäubung erreicht. Hören Sie dort auf. Jeder Druck über den Punkt hinaus, an dem das Sprühbild bereits sauber ist, bringt für das Ergebnis nichts – er erhöht nur Sprühnebel, Farbverbrauch und Düsenverschleiß.
Druck Schritt für Schritt einstellen
- Gerät entlüften und die für Material und Aufgabe passende Düse einsetzen – entsprechend der Betriebsanleitung Ihres Geräts.
- Den Druckregler auf einen niedrigen Wert stellen und eine Testbahn auf Restmaterial abgeben.
- Zeigt das Sprühbild Schweife oder einen schmalen, unsauberen Fächer, den Druck in kleinen Schritten erhöhen und erneut testen.
- In kleinen Schritten wiederholen, bis die Schweife gerade verschwinden und der Fächer ein gleichmäßiges Oval mit weichen, auslaufenden Enden bildet.
- An diesem Punkt aufhören. Das ist Ihr niedrigster wirksamer Druck – die Einstellung für ein sauberes Ergebnis mit dem geringsten Sprühnebel und dem langsamsten Düsenverschleiß.
- Das Sprühbild während der Arbeit regelmäßig prüfen; treten Schweife bei einer zuvor funktionierenden Einstellung wieder auf, werten Sie das als Signal (siehe unten), statt einfach den Druck hochzudrehen.
Sich von niedrigem Druck nach oben zu arbeiten, statt hoch anzufangen, verhindert gewohnheitsmäßiges Überdrücken. Zugleich zeigen Ihnen Gerät, Düse und Material genau, wie viel Druck die Aufgabe wirklich braucht. Wie Sie mit korrektem Druck einen vollständigen, gleichmäßigen Auftrag erzielen, zeigt unser Ratgeber zur richtigen Airless-Spritztechnik.
Druck, Düse und Material wirken zusammen
Der Druck wirkt nie allein. Drei Dinge bestimmen, ob sich eine Beschichtung zerstäuben lässt: der Druck, die Größe der Düsenbohrung sowie Viskosität und Temperatur des Materials. Wenn die Schweife nicht verschwinden, egal wie weit Sie den Druck erhöhen – und besonders, wenn Sie bereits nahe am Maximum Ihres Geräts sind –, liegt es meist gar nicht am Druck:
- Düse zu groß oder verschlissen: Eine größere Bohrung braucht mehr Druck zur Zerstäubung, und eine verschlissene Düse verschlechtert das Sprühbild selbst bei korrektem Druck. Siehe wann eine Airless-Düse zu wechseln ist und welche Düse für welche Farbe.
- Material zu dick oder zu kalt: Schwerere oder kalte Beschichtungen widersetzen sich der Zerstäubung. Soweit das technische Datenblatt des Herstellers es zulässt, kann korrektes Verdünnen oder ein Anwärmen auf verarbeitbare Temperatur Schweife beheben, die der Druck nicht löst.
- Falsche Düse für die Beschichtung: Dicke, hochbauende Materialien und dünne Finishes verlangen unterschiedliche Bohrungsgrößen. Erst die passende Düse ermöglicht es, mit sinnvollem Druck zu spritzen.
Anders gesagt: Einen sauberen Fächer allein über den Druckregler zu erzwingen, ist ein Fehler. Richtig ist, Düse und Material auf die Aufgabe abzustimmen und dann den Druck auf den niedrigsten Wert feinzujustieren, der sauber zerstäubt.
Häufige Druckfehler
- Standardmäßig mit maximalem Druck spritzen. Das ist die teuerste Angewohnheit beim Airless-Spritzen: mehr Sprühnebel, mehr Farbverlust, schnellerer Düsenverschleiß – und kein Gewinn an Oberflächenqualität, sobald die Zerstäubung vollständig ist.
- Den Druck erhöhen, um eine verschlissene Düse auszugleichen. Das überdeckt kurz das Symptom und beschleunigt zugleich Sprühnebel und Verschleiß. Eine verschlissene Düse gehört gewechselt, nicht überdrückt.
- Das Material ignorieren. Kalte oder zu dicke Farbe schweift bei jedem Druck, den Ihr Gerät sicher erzeugen kann; die Lösung liegt im Material – innerhalb der Grenzen des Beschichtungsherstellers.
- Nie eine Testbahn spritzen. Das Sprühbild auf Restpapier dauert Sekunden und verhindert Fehler, deren Nachbessern ein Vielfaches an Zeit kostet. Bei hartnäckigen Problemen nennt unser Airless-Ratgeber zur Fehlerbehebung die weiteren Ursachen.
Fazit
Der richtige Druck ist die Einstellung, die Ihre Beschichtung vollständig zerstäubt – und nicht mehr. Lesen Sie das Sprühbild statt des Reglers: Arbeiten Sie sich von niedrigem Druck nach oben, bis die Schweife verschwinden und der Fächer ein weiches, gleichmäßiges Oval bildet, und hören Sie dann auf. Bleiben die Schweife nahe dem Maximum bestehen, prüfen Sie Düse und Material, statt mehr Druck zu erzwingen. Bleiben Sie stets innerhalb der Druckgrenzen aus der Betriebsanleitung Ihres Geräts und dem Datenblatt des Herstellers – diese Kombination, nicht ein einzelner fester Wert, liefert ein sauberes Ergebnis mit dem geringsten Verlust. Das passende Gerät für Ihre Arbeit finden Sie im Sortiment der Airless-Geräte.