Lack und Email spritzen für ein feines Finish
Lack und Email verzeihen weniger als jede andere Beschichtung. Beide laufen dünnflüssig aus, trocknen schnell und zeigen jeden Zerstäubungsfehler gnadenlos – Orangenhaut, Nasen oder ein fleckiges Spritzbild lassen sich auf einer glänzenden Schranktür oder einem lackierten Geländer nicht verstecken. Ein feines Finish aus der Airless-Anlage entsteht nicht durch einen Geräte-Trick, sondern dadurch, Düsengröße, Maschenzahl und Druck auf ein dünnflüssiges Material abzustimmen – und dabei den niedrigsten Druck zu fahren, der noch vollständig zerstäubt.
Wie die Airless-Zerstäubung funktioniert
Eine Airless-Anlage drückt den Beschichtungsstoff über eine Kolben- oder Membranpumpe bei hohem Druck – typischerweise 1.000–4.000 PSI (ca. 70–275 bar) – durch eine sehr kleine Düsenbohrung, ganz ohne Druckluft. Der Druck selbst schert das Material beim Austritt aus der Düse in feine Tröpfchen. Graco beschreibt dies als das Durchpressen von Beschichtungsstoff durch eine kleine Düse bei hohem Druck zur Zerstäubung und weist darauf hin, dass Airless-Applikation bis zu zehnmal schneller sein kann als Streichen oder Rollen, bei dennoch gleichmäßigem Farbfilm. Diese Geschwindigkeit ist auf großen Flächen ein Vorteil – bei feinen Holzarbeiten und Metallzargen zählt jedoch mehr, *wie* diese Zerstäubung abläuft: Tröpfchengröße, Strahlform und Druck sind entscheidender als reiner Durchsatz.
Düsengrößen-Codes entschlüsseln
Jede Airless-Düse trägt einen drei- oder vierstelligen Code. Die verdoppelte erste Ziffer ergibt die Strahlbreite in Zoll, die letzten beiden Ziffern die Bohrung in Tausendstel Zoll. Eine 517-Düse etwa spritzt einen rund 25 cm breiten Strahl (5 × 2) durch eine 0,017-Zoll-Bohrung – die Bohrung bestimmt, wie viel Material durchläuft und wie fein oder grob die Zerstäubung ausfällt. Kleinere Bohrungen zerstäuben dünne Materialien feiner, größere Bohrungen sind auf Volumen statt Feinheit ausgelegt.
Die richtige Größe für Lack und Email wählen
Material · Typische Bohrung · Typische Strahlbreite · Einsatzbereich
Lacke, Lasuren, Klarlacke · 0,009–0,013 Zoll · 10–15 cm · Schränke, Zargen, Möbel
Dispersionslacke (wasserbasiert) · ~0,011 Zoll · je nach Bauteil · Schranktüren (211), Flachpaneele (411)
Email auf Ölbasis · 0,013–0,015 Zoll · 20–25 cm · Türen, Zargen, Metallgeländer
Als Faustregel gilt: kleine Bohrungen (0,009–0,013 Zoll) eignen sich für dünnflüssige Beschichtungen wie Lasuren und Lacke, mittlere Größen (0,015–0,019 Zoll) für dickere Acryl-Dispersionsfarben und Email. Wer wasserbasierten Lack an Schrankfronten verarbeitet, setzt häufig durchgehend auf eine 0,011-Zoll-Bohrung – ausreichend fein zerstäubt für eine gleichmäßige Schicht – und ändert lediglich die Strahlbreite (schmaler für Kanten, breiter für Flächen), statt die Bohrung zu wechseln. Die reversiblen Düsenfamilien von GROG decken diesen Bereich ab: Die Fine Finish Airless Düse und die Low Pressure Airless Düse sind der Ausgangspunkt für Lack- und Email-Arbeiten, während die Standard Airless Düse und die Heavy Duty Airless Düse dickere, hochvolumige Beschichtungen abdecken.
Warum Fine-Finish-Düsen anders sind
Standarddüsen sind auf Durchsatz ausgelegt, nicht auf Oberflächenqualität. Speziell entwickelte Fine-Finish-Düsen verändern die innere Geometrie, sodass eine kleinere Bohrung auch bei niedrigerem Druck noch vollständig zerstäubt – Gracos FFLP-Serie wirbt mit bis zu 50 % niedrigerem Spritzdruck bei weniger Overspray, während Titans Fine-Finish-Düsen mit doppelter Bohrung das Material nacheinander durch zwei Hartmetalleinsätze führen: Der erste zerteilt den Strahl, der zweite vollendet die Zerstäubung. Angegeben wird ein Zugewinn von bis zu 27 % feinerer Zerstäubung gegenüber einer Standarddüse gleicher Größe, dazu schärfere Farbkanten und weniger Overspray – nützlich beim Ausschneiden um Beschläge und Glasflächen. Der Betrieb bei niedrigerem Druck verlängert zudem die Standzeit der Düse, da der Verschleiß mit steigendem Druck und Durchfluss deutlich zunimmt.
Filterwahl ist genauso wichtig wie die Düsengröße
Die dünne Viskosität von Lack macht die Wahl der Maschenzahl ebenso entscheidend wie die Bohrungsgröße. Branchenübliche Maschenzahl-Tabellen empfehlen in der Regel 100-Mesh-Filter für lösemittelbasierte Lacke und Email, 200 Mesh für Lasuren und Klarlack, und gröbere 60- oder 30-Mesh-Filter nur für Dispersionsfarben und schwere Spachtelmassen – ein zu feines Netz drosselt den Durchfluss, ein zu grobes lässt Verunreinigungen bis zur Düse durch und verursacht Spritzer. Manche Hersteller spezifizieren für ihre kleinsten Fine-Finish-Bohrungen sogar einen noch feineren 180-Mesh-Filter. GROGs dreistufige Filtration folgt derselben Logik: Ein grober Saugkorb mit 1-Zoll-Anschluss siebt Schmutz vor der Pumpe aus, ein Geräte-/Manifold-Filter sorgt direkt danach für feinere Filterung, und ein steckbarer Pistolenfilter – erhältlich mit 60 Mesh (0,31 mm) und 100 Mesh (0,15 mm) – übernimmt kurz vor der Düse den letzten, materialgerechten Durchgang. Eine ausführliche Erklärung, wie die drei Stufen zusammenwirken, liefert der Leitfaden zu Airless-Filtern sowie der Leitfaden zur Abstimmung von Düse und Filter.
Druckstrategie
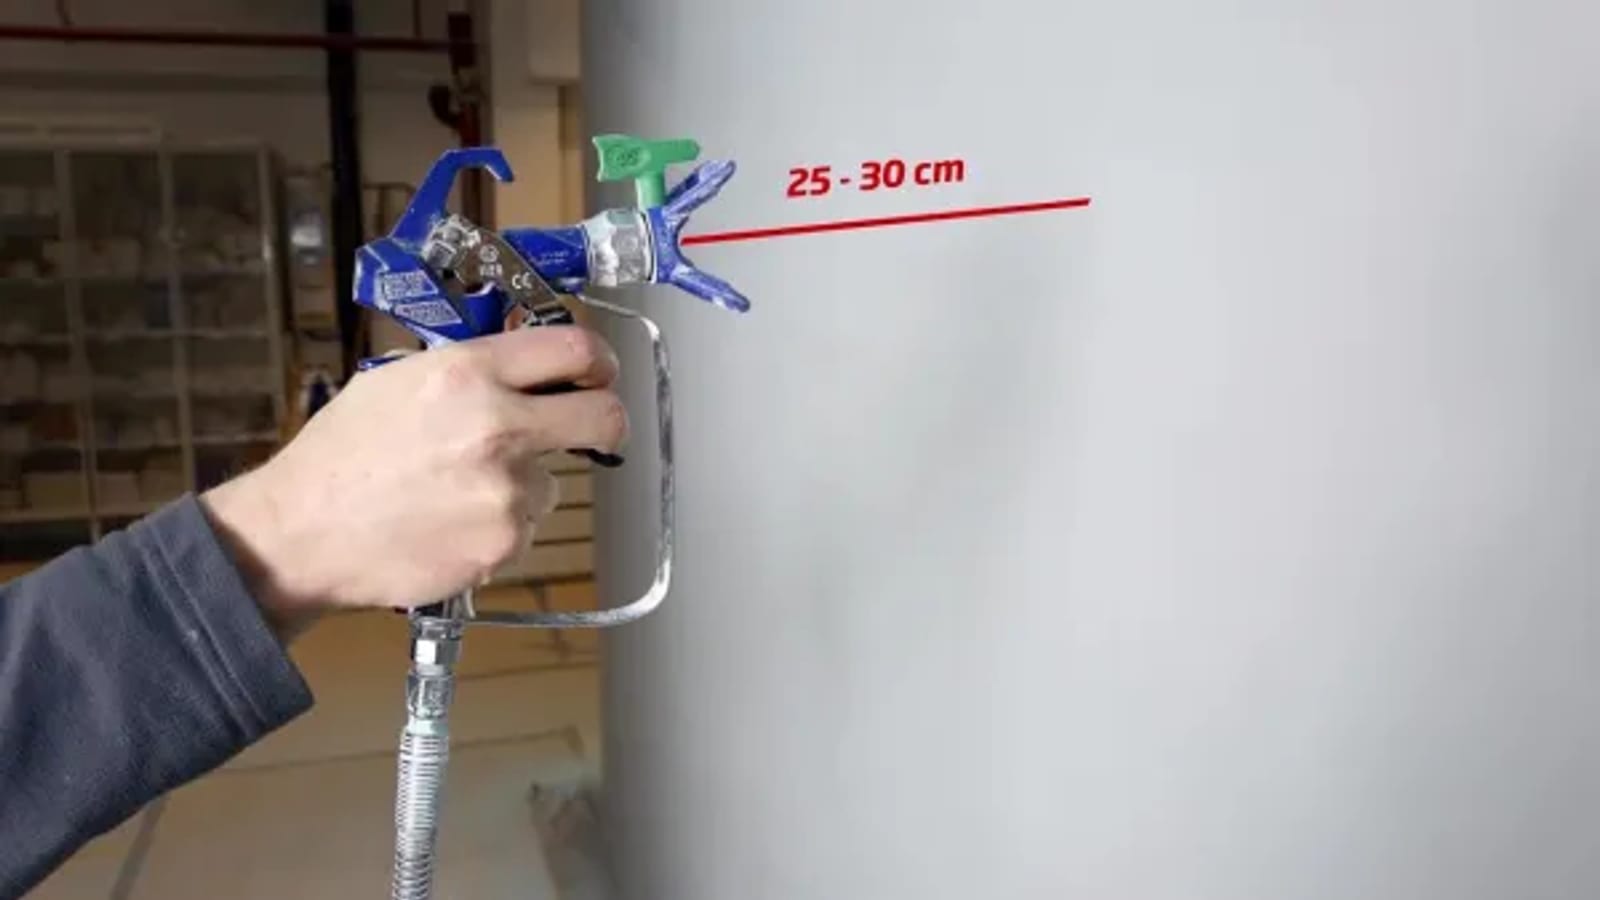
Die branchenübliche Regel ist einfach: so niedrig wie möglich spritzen, solange das Spritzbild noch vollständig zerstäubt und frei von Nasen ist. Niedrigerer Druck reduziert Overspray, spart Material und schont die Düse. Typische Startwerte für Holzbeschichtungen liegen bei rund 100–140 bar, oft zurückgenommen auf etwa 85–125 bar für dünnflüssigen Lack über eine 0,013-Zoll-Düse bei 25–35 cm Spritzabstand – anschließend in kleinen Schritten nach oben oder unten korrigiert, bis die Ränder des Spritzbilds nicht mehr in Nasen auslaufen. Vor jedem Materialwechsel sollte das System – üblicherweise bei niedrigem Arbeitsdruck – gespült werden, bis die Flüssigkeit klar austritt; das verhindert Kreuzkontamination und Verstopfungen. GROG-Schläuche sind bis 227 bar und GROG-Pistolen bis 270 bar ausgelegt – deutlich über den typischen Betriebsdrücken für Lack und Email, was Spielraum für Druckanpassungen gibt, ohne nahe an den Geräte-Grenzwerten zu arbeiten. Kombinieren Sie den HP Airless-Schlauch mit einem Düsenschutz für sichereres, kontrolliertes Spritzen aus kurzer Distanz, und eine Verlängerungsstange für hochgelegene Zargen oder Geländer. Behalten Sie den Düsenzustand bei Fine-Finish-Arbeiten genau im Blick – eine verschlissene Bohrung verbreitert das Spritzbild und vergröbert die Zerstäubung, lange bevor sie optisch beschädigt wirkt; der Leitfaden zum Düsenverschleiß erklärt die Warnzeichen.
Mehr als reines Airless
Verlangt ein Projekt einen noch weicheren Rand, als ihn eine Fine-Finish-Düse liefern kann, ist Air-Assisted-Airless der nächste Schritt. Dabei wird der Beschichtungsstoff teilweise über eine kleine Bohrung zerstäubt, und am Pistolenkopf wird dem Strahl eine geringe Menge Luft beigemischt – das weicht das Spritzbild weiter auf und senkt den Overspray zusätzlich. Das ist ein Mittelweg zwischen Airless-Geschwindigkeit und HVLP-Kontrolle, der bei hochglänzenden Email-Arbeiten mit kompromisslosen Kantenansprüchen eine Überlegung wert ist.